偏芯(偏心)加工とは?断られる理由・コストを抑える設計と発注のコツを製造現場が解説

「カムやエキセンシャフトの偏芯加工を依頼したいが、納期とコストが合わない」
「幾何公差(同軸度・位置度)が厳しく、既存の取引先で断られてしまった…」
偏芯加工(へんしんかこう)は、回転中心と加工中心をずらして削り出すため、加工時の振動(アンバランス)や治具セッティングの難しさから、製造業の中でも断られやすい高難易度加工の一つです。
本記事では、製造現場の目線から偏芯加工の基本知識、3つの加工方法の比較、加工が難しい理由、そして設計・発注時にコストを大幅に抑えるコツをわかりやすく解説します。
偏芯加工(偏心加工)とは?基本構造と主な用途
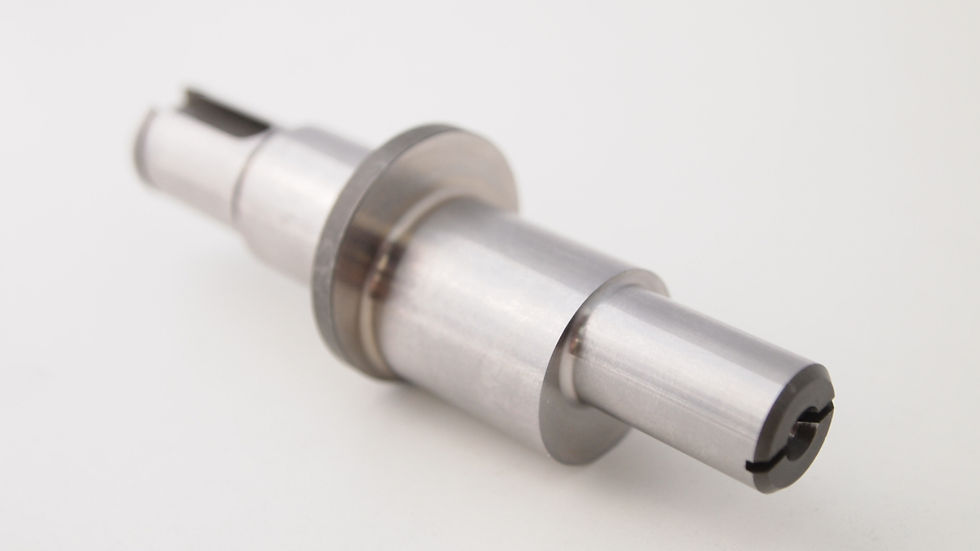
偏芯加工(「偏心加工」とも表記されます)とは、ワーク(材料)の中心軸から意図的に一定量だけずらした(オフセットした)位置に、軸や穴などを削り出す加工技術のことです。
一般的な旋削加工(丸引き)では中心軸を基準に均等に回転させて削りますが、偏芯加工では偏芯量(ズレ幅)の分だけ回転軸をずらして固定します。
主な用途・製品例
クランクシャフト(エンジン・コンプレッサー):回転運動と往復運動を変換
偏芯カム・エキセンピン:自動化機械の位置調整・送り機構
ポンプ用エキセンローター:流体の吸入・吐出の駆動部
偏芯ブッシュ:組み立て時の微調整用パーツ
偏芯加工の3つの手法【比較表】

偏芯加工を実現するには、ワークの「偏芯量」「精度」「生産数量(試作か量産か)」に応じて適切な工法を選ぶ必要があります。
加工手法 | 特徴・メリット | デメリット・注意点 | 最適な利用シーン |
① 複合加工機(多軸NC) | ・ワンチャックで高精度加工が可能 ・治具レスで納期が早い | ・偏芯加工に対応したNC旋盤が必要 | 試作〜中量産 納期重視・高精度品 |
② 旋盤+偏芯治具(汎用/NC) | ・大きな偏芯量にも対応可能 ・大物ワークにも対応しやすい | ・専用治具の製作コストがかかる ・段取りに熟練が必要 | 量産品 特定形状の継続生産 |
③ マシニングセンタ加工 | ・ワークを回転させないため振動しない ・複雑形状+偏芯に強い | ・外周の鏡面仕上げや極小公差は苦手 | 異形品・板状品の偏芯穴・偏芯ボス |
※ミクロン単位の仕上げや焼入れ鋼の加工には、上記に加えて偏芯研削(シリンダー研削)やワイヤー放電加工を組み合わせて仕上げます。
なぜ偏芯加工は「難易度が高い」「高価格」になりがちなのか?

設計者・購買担当者の方が「なぜ偏芯加工は見積もりが高いのか」「なぜ他社で断られるのか」と疑問に思う理由は、現場の加工リスクにあります。
1. 強烈な「アンバランス振動」による精度悪化
ワークを偏芯させて高速回転させると、遠心力の偏りによって強い振動(アンバランス)が発生します。
この振動は加工面の荒れ、刃物のチッピング(欠け)、寸法のばらつきを引き起こすため、回転数を大幅に落として削る必要があり、加工時間が長くなります。
2. 段取り(測定・芯出し)の難易度
偏芯位置の「芯出し(測定)」には、ダイヤルゲージや三次元測定機を用いた精密なセッティングが必要です。
わずか数ミクロンのズレが不良につながるため、熟練のセッティング技術が求められます。
3. 断続切削によるワークのたわみ
刃物がワークに接する部分と接しない部分が交互に訪れる「断続切削」になりやすいため、切削抵抗の変動でワークが撓みやすく、形状精度を出すのが困難になります。
コストと納期を抑える!偏芯加工の「設計・発注」3つのポイント

図面段階で以下のポイントを考慮すると、加工費を抑え、見積もり回答や納期を大幅に短縮できます。
ポイント①:偏芯量と幾何公差を必要以上に厳しくしない
偏芯量が大きいほどアンバランス振動が激しくなり、回転数を落とす必要があります。
また、同軸度や位置度の公差を「なんとなく $\pm 0.005\text{ mm}$」のように厳しく設定すると研削工程が必要になり、コストが跳ね上がります。
機能上許容できる限界の公差を設定することがコストダウンの第一歩です。
ポイント②:「治具(ジグ)レス加工」が可能なメーカーを選ぶ
試作1個~数個の場合、専用治具を作ると「治具代」がパーツ単価に重く乗ってきます。
5軸制御やC/Y軸機能を持つ「複合加工機」を導入している工場を選べば、治具不要(または汎用治具)で加工できる場合があるため、初期費用を大幅に削減できる可能性があります。
ポイント③:センター穴・逃げ溝の追加を許容する
長尺の偏芯軸(エキセンシャフトなど)の場合、両端をセンターで保持して削ることで加工精度が飛躍的に安定します。
「センタ穴の残存」や「刃物の逃げ溝」の追加を図面上で許容できるか、事前に現場と相談しておくとスムーズです。
偏芯加工の試作・特注・図面相談は当社にお任せください

「他社で『精度が出ない』と断られた」
「試作1個だけだが、治具代をかけずに短納期で作ってほしい」
「設計段階から加工可否(VA/VE提案)の相談に乗ってほしい」
当社では、最新の複合加工機と長年の偏芯加工ノウハウを活かし対応致します。
まずはお気軽にご相談ください。


コメント